
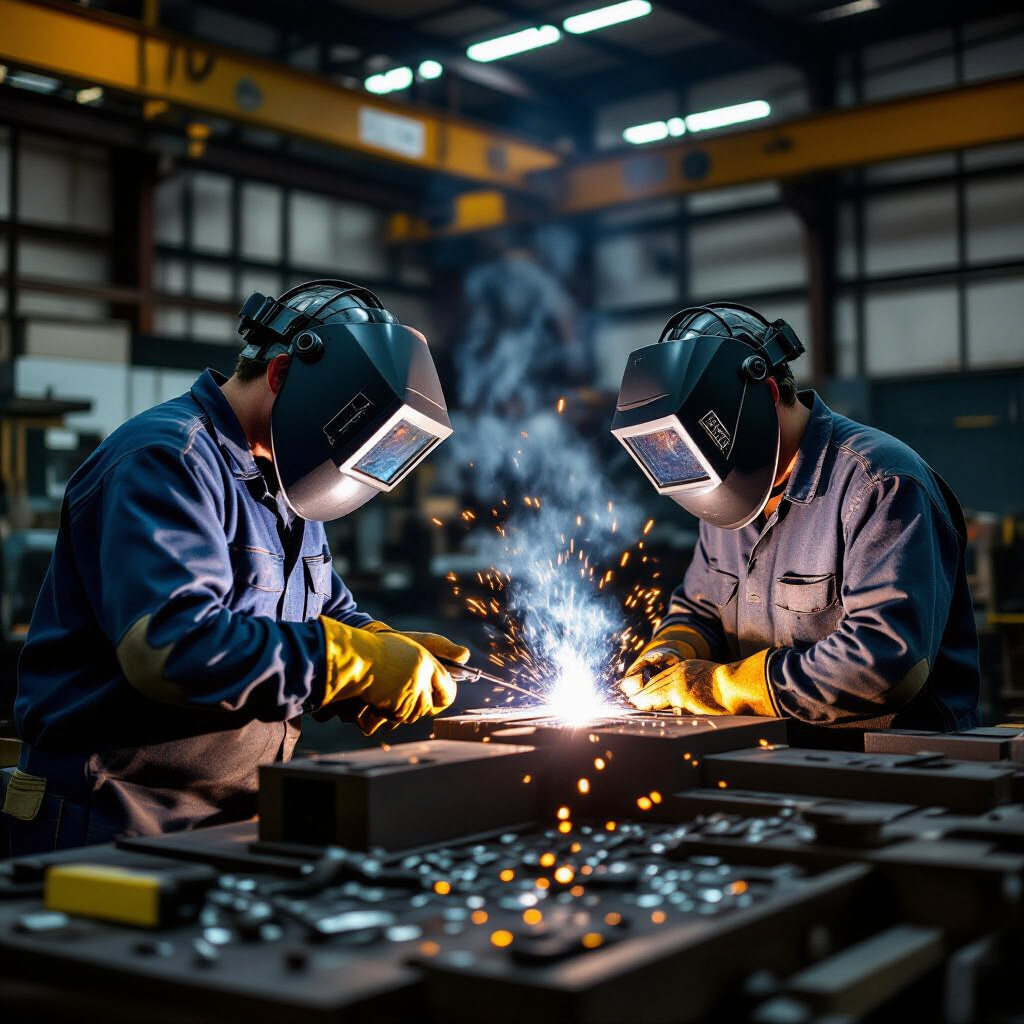
От чертежа до подготовленной заготовки
Производство металлоконструкции начинается с анализа назначения изделия, условий эксплуатации и конструкторской документации. Чертежи задают форму деталей, размеры, допуски, типы соединений и требования к поверхности. На их основе составляют последовательность операций: от раскроя проката до сборки и приемочного контроля. К таким изделиям относятся и Металлические ограждения.
Документы связывают проектные требования с производственными операциями: по ним проверяют геометрию деталей, маркируют элементы и фиксируют результаты контроля. Прослеживаемость материала поддерживают записями о марке металла и партии проката. Это помогает установить, из какого материала изготовлена конкретная деталь.
Требования документации, допуски и спецификация материалов
Спецификация указывает марку стали, профиль и толщину проката, а чертежи — размеры, допуски и расположение отверстий. Например, конструкционные стали S235JR и 09Г2С различаются химическим составом и механическими свойствами, поэтому их применение и режимы сварки определяют по проекту и документации на материал. Допуск показывает допустимое отклонение размера; его учитывают при раскрое, сборке и механической обработке.
Выбор металлопроката и подготовка производства
Материал выбирают с учетом нагрузки, температуры, влажности и контакта с агрессивной средой. Толщина влияет на способ резки, необходимую мощность оборудования и последовательность сварки: при большой толщине может потребоваться разделка кромок и многопроходный шов. До запуска работ проверяют состояние поверхности, соответствие маркировки документам и отсутствие повреждений, мешающих обработке.
Основные операции металлообработки
Металлообработка объединяет разделение, формование и снятие материала. Выбор процесса зависит от геометрии детали, допуска, толщины и требований к кромке. После каждой операции заготовку сверяют с чертежом, чтобы отклонение на раннем этапе не перешло в сборку.
Резка, раскрой и формовка металла
Лист и профиль раскраивают механическими ножницами, ленточными пилами, плазменной или газовой резкой. Пила не создает широкой зоны термического воздействия, тогда как плазменная и газовая резка нагревают кромку; поэтому после них может потребоваться зачистка. Лазерную резку применяют для получения сложного контура и узкого реза, если толщину и свойства материала допускает оборудование.
При гибке пресс создает нагрузку, которая меняет форму заготовки без удаления основного объема металла. После снятия усилия материал частично возвращается — это упругое восстановление. Его учитывают подбором радиуса пуансона, матрицы и угла перегиба; результат проверяют измерением угла и формы детали.
Механическая обработка и получение требуемой геометрии
Точение используют для обработки вращающихся деталей, например валов; фрезерование формирует плоскости, пазы и сложные контуры; сверление создает отверстия заданного диаметра. Режимы подачи и скорости зависят от материала и инструмента. После обработки контролируют размеры и, если это предусмотрено документацией, шероховатость поверхности.
Сборка и изготовление металлоконструкций
Детали соединяют в узлы, рамы и пространственные сборки. До фиксации проверяют взаимное положение элементов, диагонали и базовые размеры. Сборочные приспособления удерживают детали от смещения, но не заменяют измерительный контроль.
Подготовка деталей и способы соединения
Перед сборкой удаляют заусенцы, окалину, масло и загрязнения с участков соединения. Узлы могут объединяться сваркой, болтами или заклепками; способ зависит от расчетной нагрузки, доступности соединения и условий обслуживания. Для сварки кромки подготавливают по чертежу: форма разделки и зазор влияют на проплавление и заполнение шва.
Сварка, контроль швов и исправление дефектов
Ручную дуговую сварку, сварку в защитном газе и аргонодуговой процесс применяют с учетом толщины, состава металла, положения шва и требований к соединению. Неправильный режим, загрязненные кромки или нарушение последовательности проходов могут привести к непровару, пористости, трещинам и деформации. Дефектный участок удаляют разрешенным способом, после чего соединение заваривают повторно и проверяют.
Проверка готового изделия и условия безопасной работы
Приемку проводят по документации: изделие должно соответствовать установленным размерам, типам соединений и требованиям к покрытию. Результаты измерений и проверок фиксируют в производственных записях, связывая их с маркировкой деталей и материалом.
Измерительный и неразрушающий контроль
Геометрию проверяют рулетками, штангенциркулями, угольниками, шаблонами и измерительными приборами. Визуальный осмотр выявляет видимые дефекты шва и поверхности. Ультразвуковой контроль применяют для поиска внутренних несплошностей, а магнитопорошковый — для обнаружения поверхностных и близких к поверхности дефектов в ферромагнитных материалах. Метод и объем проверки устанавливают проектом и правилами контроля.
Защита от коррозии и производственные риски
Перед нанесением покрытия металл очищают от ржавчины, окалины, пыли и жировых загрязнений. Абразивная очистка до степени Sa 2½ по ISO 8501-1 означает удаление видимой ржавчины и окалины почти до чистого металла; конкретный уровень подготовки задают требования к покрытию. Применяют грунтовки, лакокрасочные системы и металлические покрытия, а их толщину проверяют толщиномером, если это предусмотрено документацией.
При резке и сварке опасность связана с искрами, горячим металлом, электрическим током и аэрозолями. Рабочие зоны оснащают вентиляцией, экранами и средствами пожарной защиты; персонал использует защиту глаз, лица и рук. Заготовки закрепляют перед обработкой, а отходы сортируют и удаляют так, чтобы острые кромки и раскаленные частицы не создавали риск травм.